Rehber · İçerik Merkezi
Geleneksel imalatta CNC tezgahlarının parça yükleme/boşaltma işlemleri manuel yürütülür; operatör yorgunluğu, kaza riski ve duraklamalar verimliliği doğrudan düşürür. Robotik besleme, ham malzemenin tezgaha sunulmasını ve işlenmiş parçanın tahliyesini otomatikleştirerek üretim kapasitesini hızla artırır.
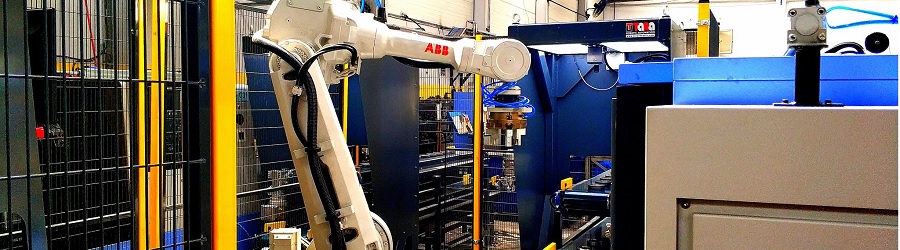
CNC besleme robotu; torna, dik işleme merkezi, kayar otomat gibi talaşlı imalat tezgahlarına ham maddeleri otomatik olarak yükleyen ve işlenen nihai parçaları tezgahtan tahliye eden endüstriyel robot sistemidir. Temel görevi, hat üzerindeki parçaları hassas konumlama ile kavrayarak tezgah mandrenine veya fikstürüne yerleştirmektir.
Söz konusu sistemler; endüstriyel robot kolu, tutucu (gripper) mekanizması, parça besleme magazinleri ve kontrol ünitesinden oluşur. Parça akışını kesintisiz hale getiren otomatik yükleyici çözümleri, insan müdahalesine olan ihtiyacı minimize eder. Belli standartlara dayalı parça yerleşimi sayesinde manuel yüklemede yaşanabilecek hatalar tamamen elenir.
Talaşlı imalat hatlarında CNC robot ile besleme yaklaşımının tercih edilmesi işletmelere önemli stratejik avantajlar kazandırır:
Her imalat süreci robot yatırımı gerektirmeyebilir. Yüksek adetli ve seri üretim yapılan tesisler otomasyonun en hızlı geri dönüş sağladığı alanların başında gelir — otomotiv, beyaz eşya, savunma sanayii ve medikal gibi standart parçaların yüksek hacimlerde işlendiği sektörlerde otomasyon yatırımı kendini çok kısa sürede amorti eder. Ağır ve tehlikeli parçaların işlendiği hatlarda ise durum operasyonel bir gerekliliktir; operatörlerin taşımakta zorlandığı yüksek kütleli döküm veya dövme parçaların tezgahlar arası transferinde otomasyon hayati bir rol üstlenir.
Karanlık fabrika (lights-out manufacturing) hedefleyen işletmeler açısından da bu sistemler temel altyapıyı oluşturur. Gece vardiyalarında insan müdahalesi olmadan tezgahların kesintisiz çalıştırılması istendiğinde endüstriyel otomasyon ve robotik çözümler gereklidir. Ayrıca dar toleranslı hassas parça imalatında, elle yerleştirmede oluşabilecek milimetrik kaymaların bile kabul edilmediği durumlarda yüksek tekrarlanabilirlik sunan robotik sistemler tercih edilir.
Başarılı bir robot otomasyon sistemi entegrasyonu; detaylı planlama, doğru mühendislik ve adım adım ilerleyen kurulum süreçleri gerektirir. Sürecin temel adımları:
1. Mevcut Üretim Sürecinin Analizi
Parça boyutları, ağırlığı, çevrim süreleri, tezgah kapı açılma mekanizmaları ve mevcut talaş atma yöntemleri analiz edilir; hedeflenen besleme hızı ve günlük kapasite belirlenerek teknik gereksinim tablosu oluşturulur.
2. Doğru CNC Besleme Robotunun Seçimi
Robotun taşıma kapasitesi (payload), erişim mesafesi (reach) ve eksen sayısı değerlendirilir. Küçük parçalarda kartezyen veya kobotlar uygun olabilirken, ağır parçalar veya geniş çalışma alanı gerektiren tezgahlarda 6 eksenli endüstriyel robot kollar seçilir.
3. Besleme Sistemi Tasarımı
Robotun parçaları nereden alacağı ve işlenmiş parçaları nereye bırakacağı belirlenir; döner tablalar, konveyör hatları, palet magazinleri veya çekmeceli besleme üniteleri gibi ekipmanlar ve parçaya uygun esnek gripper sistemleri tasarlanır.
4. Güvenlik ve PLC Entegrasyonu
Robotun tezgah kapısını açması, mandreni sıkması/serbest bırakması, soğutma sıvısını kontrol etmesi PLC protokolleri ve I/O kartları üzerinden sağlanır; alan tarayıcılar, güvenlik çitleri ve ışık bariyerleri ile insan-robot çalışma alanı emniyete alınır.
Otomasyon projelerindeki başarısızlıkların büyük çoğunluğu teknik eksikliklerden veya yanlış planlamadan kaynaklanır. Erişim ve yük kapasitesinin yanlış hesaplanması en sık karşılaşılan hatalardan biridir — robot seçilirken yalnızca parçanın değil, gripper'ın kütlesinin de hesaba katılması gerekir; aksi halde eksenlerin aşırı yüklenmesi ve mekanik yıpranma kaçınılmaz olur.
Parça oryantasyonunun ihmal edilmesi operasyonel akışı doğrudan aksatır: ham malzeme robota her seferinde aynı hassas pozisyonda sunulmazsa tutucu parçayı doğru kavrayamaz ve süreç durur. Tezgah içi talaş/sıvı temizliğinin unutulması da zamanla eksen kaymalarına ve imalat hatalarına yol açar. Son olarak, geri besleme mekanizması kurulmadığında aşınan takım nedeniyle fark edilmeden yüzlerce hatalı parça üretilebilir.
Yatırım kararının doğru verilmesi için teknik uyumluluk, üretim ihtiyaçları, güvenlik gereklilikleri ve uzun vadeli verimlilik birlikte değerlendirilmelidir. Öncelikle eksen sayısı ve erişim alanı; tezgahın iç yapısına, kapı genişliğine ve besleme mesafesine göre doğru belirlenmelidir.
Gripper esnekliği üretim çeşitliliği açısından büyük önem taşır — parça çeşitliliği fazla ise hızlı çene değişimine imkân tanıyan esnek tutucu tasarımları tercih edilmelidir. Robot kontrol ünitesi ile CNC tezgah üniteleri (Fanuc, Siemens, Mitsubishi vb.) arasındaki haberleşme protokolleri de eksiksiz doğrulanmalıdır.
Sistemin uzun vadeli sürekliliği için servis ve yedek parça desteği kritik bir kriterdir; olası arızalarda duruş sürelerini minimumda tutmak için hızlı yedek parça erişilebilirliği ve yetkin teknik servis desteği göz önünde bulundurulmalıdır.
Bir CNC besleme otomasyon projesinin toplam yatırım maliyeti (CAPEX); endüstriyel robot kolu, tutucu sistemler, besleme magazinleri, güvenlik ekipmanları, PLC entegrasyonu ve mühendislik işçilik kalemlerinden oluşur. ROI hesaplanırken yalnızca iş gücü tasarrufu değil, artan imalat kapasitesi, azalan hurda oranları ve mesai dışı çalışabilme avantajı da denkleme dahil edilir. Doğru tasarlanmış bir CNC besleme otomasyon projesi, ortalama 12 ile 24 ay içerisinde kendini tamamen amorti ederek işletmeye net kâr sağlamaya başlar.
Torna, dik işleme merkezi ve kayar otomat gibi talaşlı imalat tezgahlarına ham maddeyi otomatik yükler, işlenen parçayı hassas konumlama ile tezgahtan tahliye eder.
Yüksek adetli seri üretimde, ağır/tehlikeli parça transferinde, karanlık fabrika (lights-out) hedefleyen tesislerde ve dar toleranslı hassas parça imalatında en yüksek verimi sağlar.
Doğru tasarlanmış bir CNC besleme otomasyon projesi, ortalama 12 ile 24 ay içerisinde yatırımını tamamen amorti eder.
Eksen sayısı ve erişim alanı, gripper esnekliği, robot ile tezgah arasındaki haberleşme protokolleri ve satış sonrası servis/yedek parça desteği birlikte değerlendirilmelidir.
Devamı
ROI hesaplama ve ikinci el robot rehberlerini de İçerik Merkezi'nde bulabilirsiniz.
İçerik Merkezi'ne Dön